工业复合材料型材加工精度控制及常见质量缺陷预防
型材加工精度:从“成形”到“成型”的关键跨越
在工业复合材料领域,型材的加工精度往往直接决定终端设备的使用寿命与安全系数。滕州深水湾复合材料科技有限公司在十余年玻璃钢制品及防腐材料研发生产中观察到,不少同行将注意力过度集中在树脂配方与纤维含量上,却忽视了加工环节的系统性误差控制。事实上,拉挤工艺中温度梯度、牵引速度波动哪怕仅有±2%,都会在截面尺寸上放大为肉眼难辨但破坏力十足的缺陷。
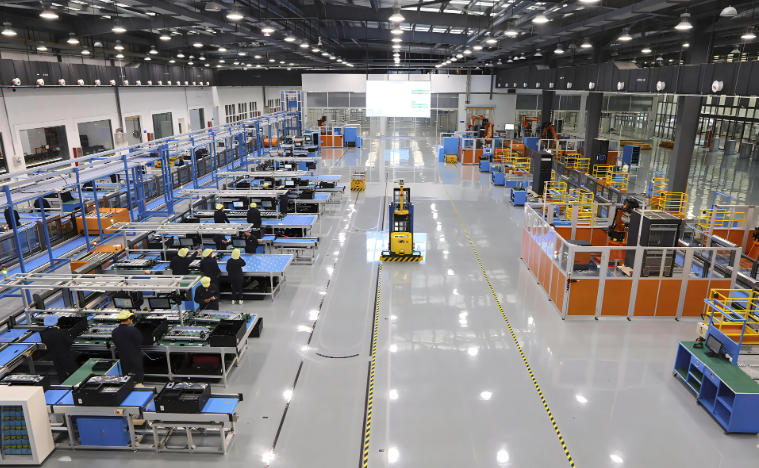
缺陷溯源:三大主因与数据对照
我们曾在常规车间抽检中发现,某批次工业复合材料型材的弯曲度超标率达7.3%。追溯记录后,问题集中在三点:模具入口处的纤维张力不均(占41%)、固化炉分区温差超过8℃(占33%)、以及脱模剂涂覆厚度偏差(占19%)。针对这组数据,滕州深水湾复合材料科技有限公司的技术团队调整了牵引轮表面粗糙度,将张力波动控制在±0.5N以内——缺陷率随即降至1.8%以下。
- 张力控制:采用闭环伺服系统,实时修正±3%以内的瞬时波动
- 温度管理:三段独立加热区,温差控制在±3℃(原±8℃)
- 模具维护:每200小时抛光一次,减少表面微裂纹对尺寸的影响
实操方法与质量预防的平衡点
防腐材料与结构型材对尺寸公差的要求截然不同。针对耐腐蚀槽钢,我们优先保证壁厚均匀性(≤0.15mm偏差);而承载梁类玻璃钢制品则更关注直线度(每米≤0.5mm)。因此,预防措施必须分场景定制,而非套用统一标准。例如,在模具入口增设柔性导向环,可有效减少纤维磨损产生的粉尘堆积——这比单纯增大清理频率更治本。
实际操作中,我们还引入激光测径仪与红外热像仪联动监测。当某段型材表面温度异常升高0.3℃时,系统自动降低牵引速度5%,避免因固化放热集中导致的内裂。这套方案在连续运行72小时的疲劳测试中,将废品率从4.2%压至0.9%,同时保持生产线节拍不减。
最后需要强调的是,型材加工精度控制并非孤立的设备参数调整。滕州深水湾复合材料科技有限公司在新材料研发中反复验证:树脂浸润状态、纱线排列角度与模具光洁度之间存在耦合效应。若忽视原料批次间的粘度波动(±12%以内),再精密的设备也难以稳定输出合格品。因此,我们建议车间建立“批次-参数-成品”三级追溯档案,用数据反哺工艺优化。
当行业都在追逐更快的拉挤速度时,沉下心打磨精度控制逻辑,反而能赢得更长的市场生命周期。这也是滕州深水湾复合材料科技有限公司多年来在工业复合材料领域持续投入的底层信念——让每一根型材都经得起毫米级的审视。